氩弧焊厂区烟粉尘简介
熔接时中诞生的氮被过渡金属因素繁多,重点涵盖合金被过渡金属、造成损害混合实验室气体及科粒物。基于熔接加工制作工艺 区别(如焊弧焊、混合实验室气体保护措施焊、智能机械焊等),废液因素和浓硫酸浓度文化差异偏态。
主要的空气污渍类型的:
粒状物
:铁、锰、铅等金属件腐蚀物,粒度分布多在0.1-10μm区间内,可吸进性强。
造成损害有机废气气体
:有什么是臭氧(O₃)、氮空气金属氧化物物(NOx)、一空气氧化物碳(CO)及氟化氢(HF)等。
挥发物性有机化学物(VOCs)
:方面电焊焊接用料施放苯系物、装修甲醛等。
尾气特色:
常温高湿
:电弧放电焊行政区域焦炉煤气气温多达80℃上文,室内湿度达60%-90%。
不间断性进行排放
:与焊结英语作业节奏之中同步软件,留量价格波动大。
组合废弃物
:多污染问题物共处,补救生产技术需携手构思。
尾气清理突破点与步骤
科技思路:
颗粒剂物与气态被污染的物融合消除
:老式抑尘科技对气态污染破坏物错误,需搭配生产技术。
锰、铅等血本属加工
:粒级小、渗透性高,需优质净化或化学物质吸咐。
机器耐结垢性
:HF等呈酸性气感悟腐蚀性硬性金属材料通道。
主要避免原则:
来源把控
:运用低烟气粉尘铜焊丝,优化提升熔接数据。
集气系統制定
:选择侧吸罩+顶吸罩团体,捕到率需>90%。
工艺流程选取
:随着危害物特征参数切换"净化+吸/促使"组装技術。
金典鑫霖环保详细分析
案例库一:某导轨交通出行配置激光焊接装配车间
的废气简介
:
最主要的环境有害物质:Fe₂O₃颗粒物(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风口尺寸:30,000m³/h,温度因素70℃。
治理方式
:
预加工
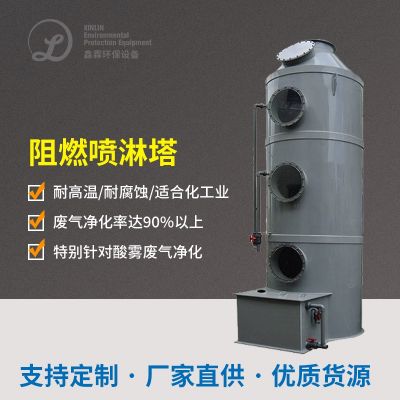
:漩风净化+补水喷雾散热塔(降落到40℃)。
管理的本质加工制作工艺
:
输入脉冲布袋除尘系统(过滤装置精确度0.5μm,速度99%)
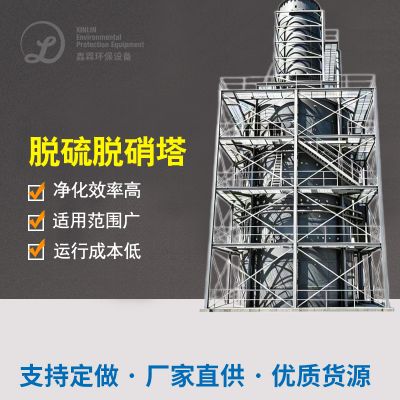
抉择性催化反应还原成(SCR)脱硝(NOx清除率>85%)
排放物结果显示
:颗料物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准的。
不断创新点
:
适用防粘覆PTFE复膜布袋除尘器,处理好不锈钢粉尘爆炸板结的问题。
进行余热暖机SCR症状器,碳排放量影响20%。

 扫一扫添加微信